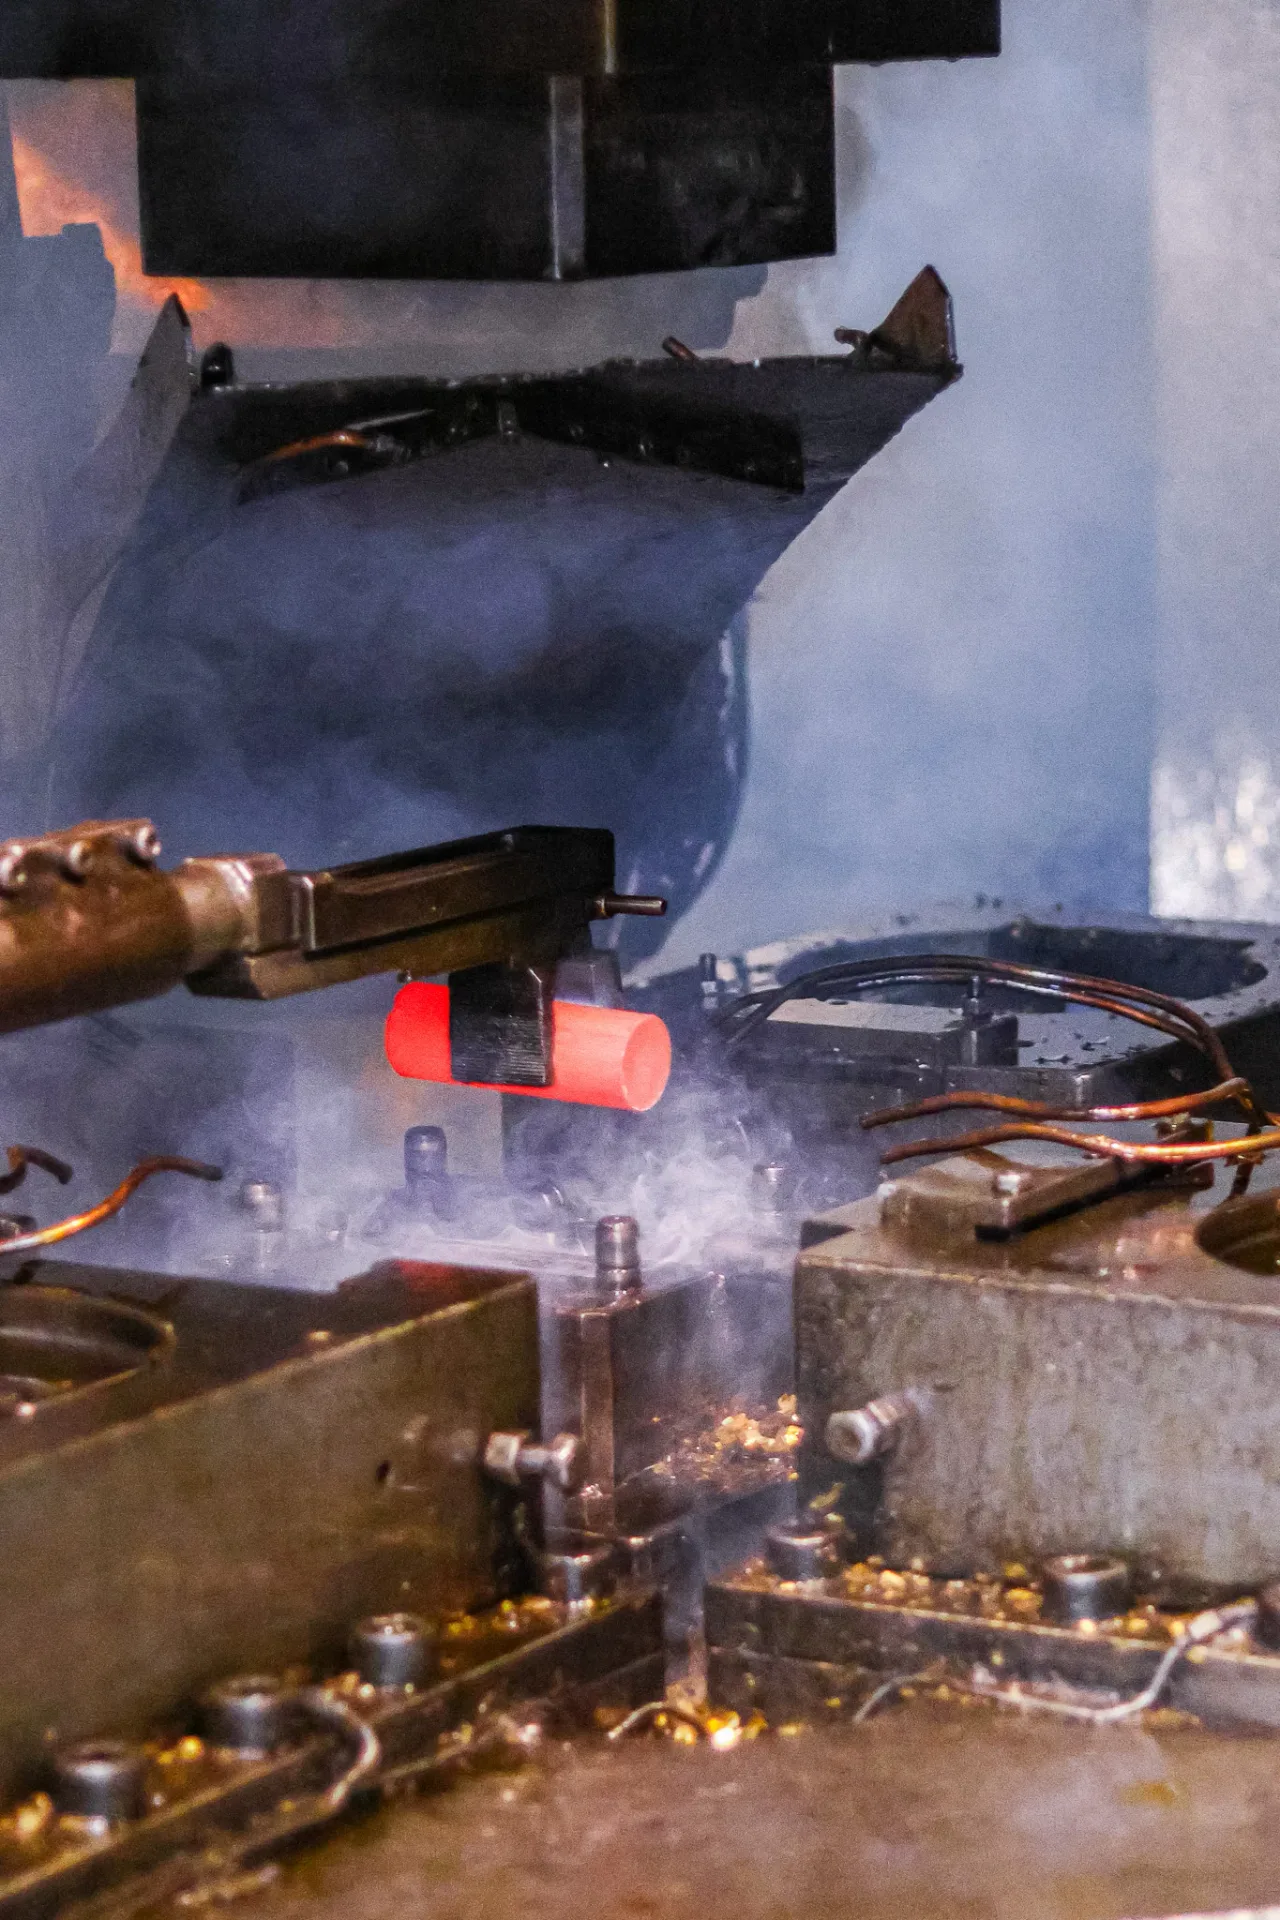
Stampaggio a caldo
dell'ottone
Deformiamo barre di ottone e metalli non ferrosi ad alte temperature mediante presse, ottenendo particolari con elevata precisione e resistenza meccanica. Un ciclo completo, dal taglio della barra alla spedizione, gestito internamente.
Stampaggio
a Caldo
Deformiamo barre di ottone e metalli non ferrosi ad alte temperature mediante presse, ottenendo particolari con elevata precisione e resistenza meccanica.
Il Ciclo Produttivo
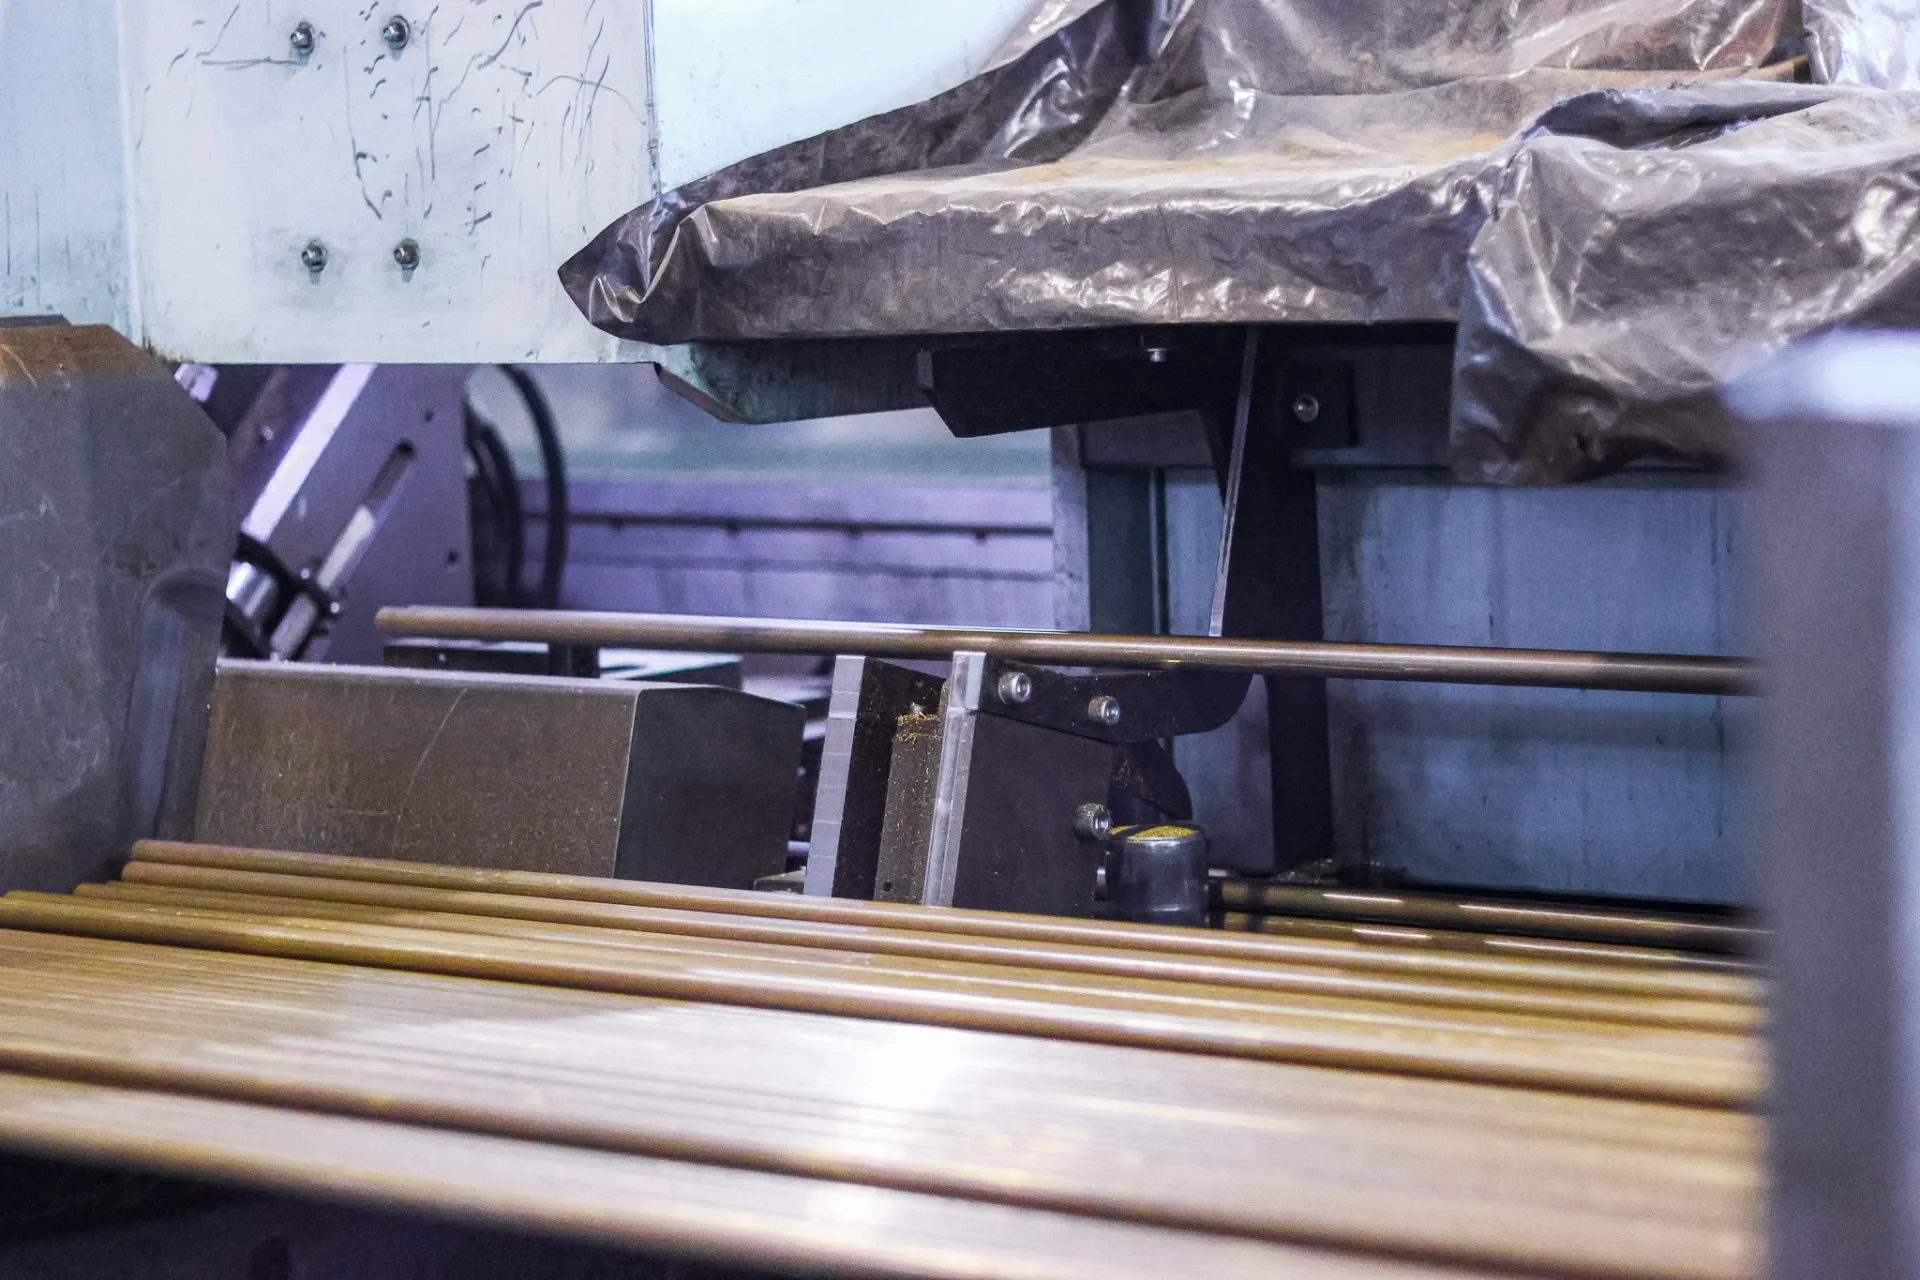
Le barre di ottone estruso vengono tagliate su misura con le nostre taglierine Adige, preparando il materiale per lo stampaggio e ottimizzando lo sfrido.
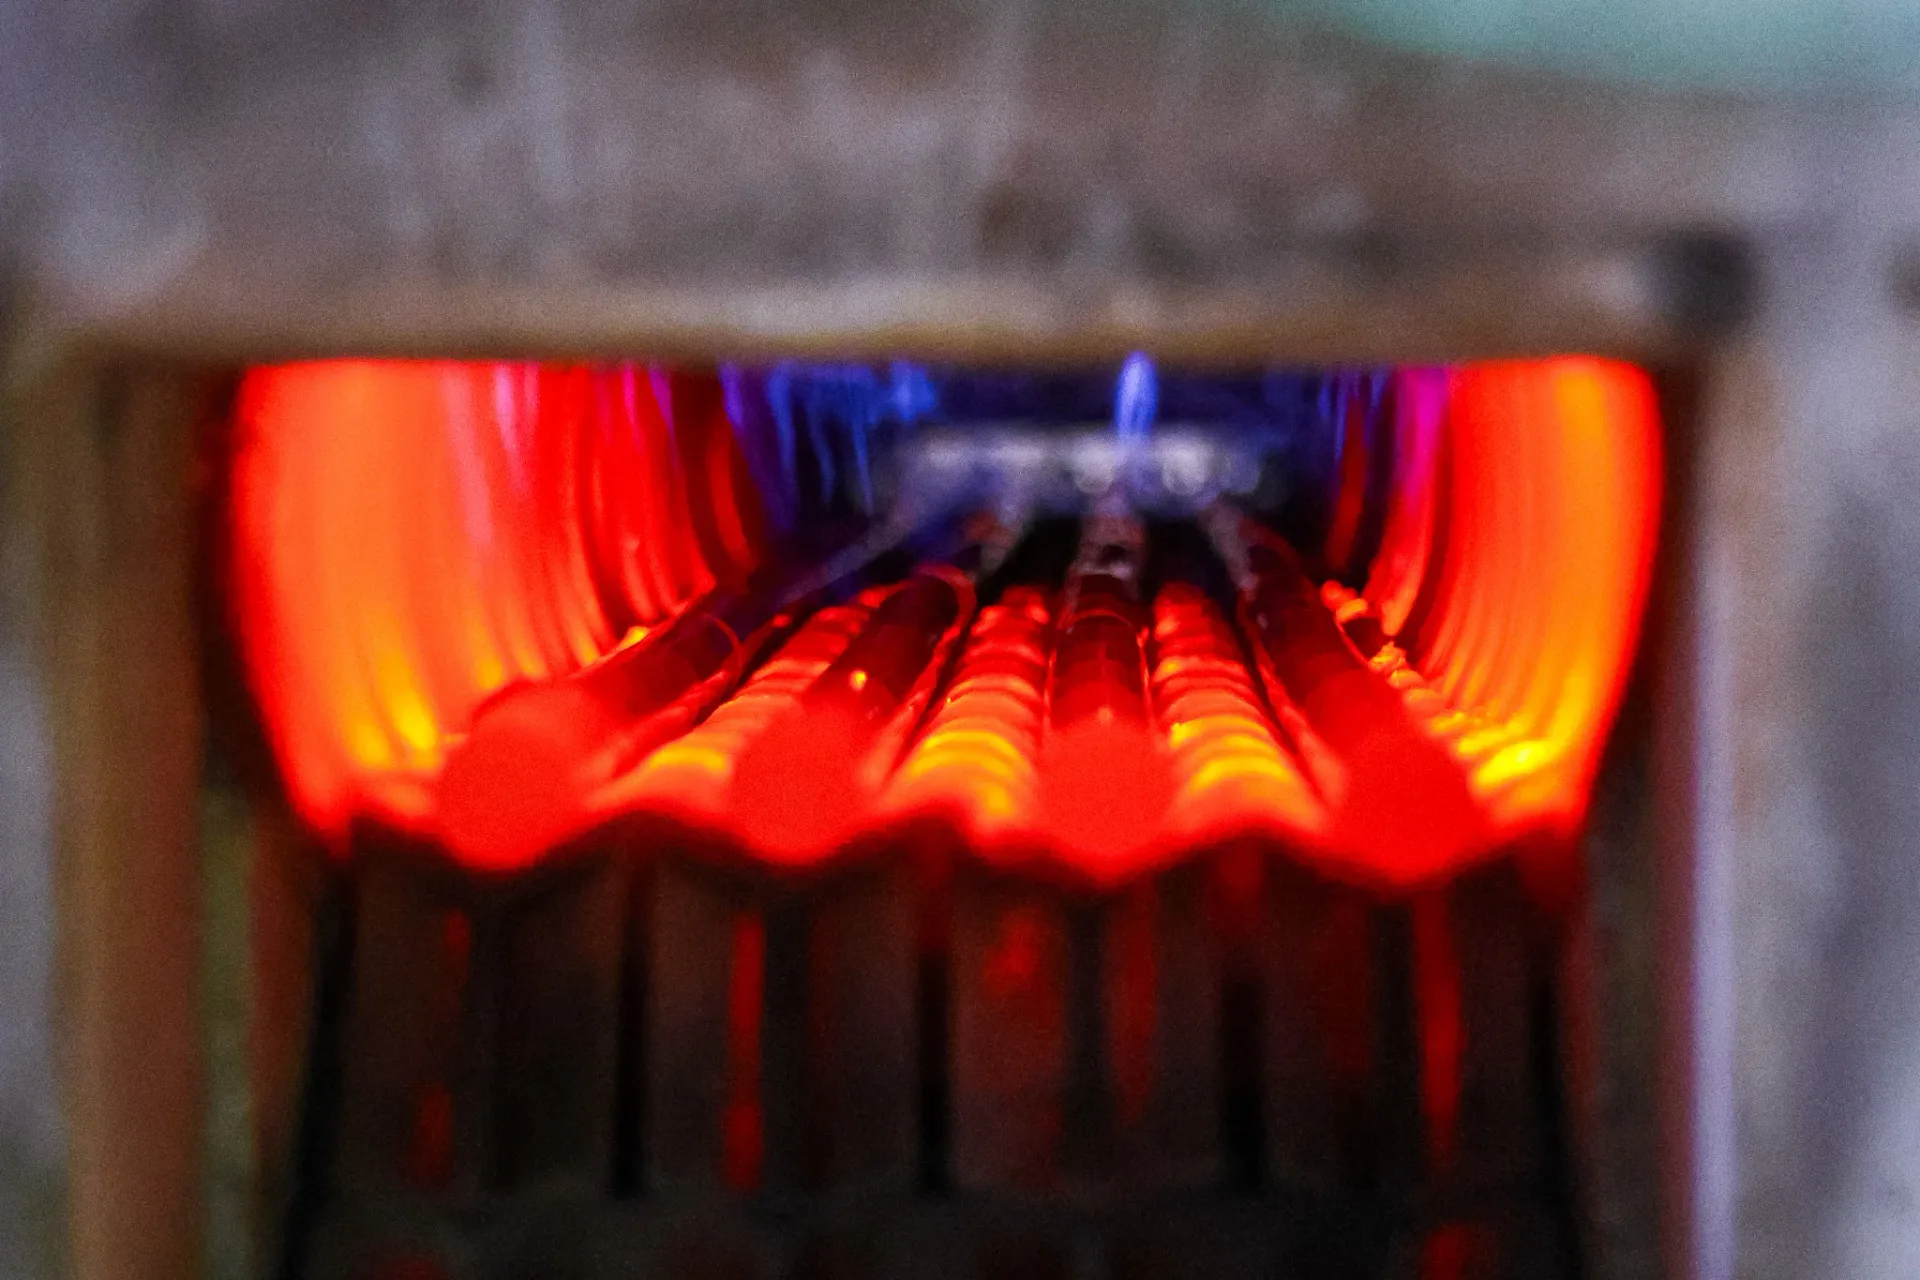
La billetta viene portata in temperatura tra i 680 e gli 800 °C, così da rendere il metallo malleabile e pronto alla deformazione plastica.
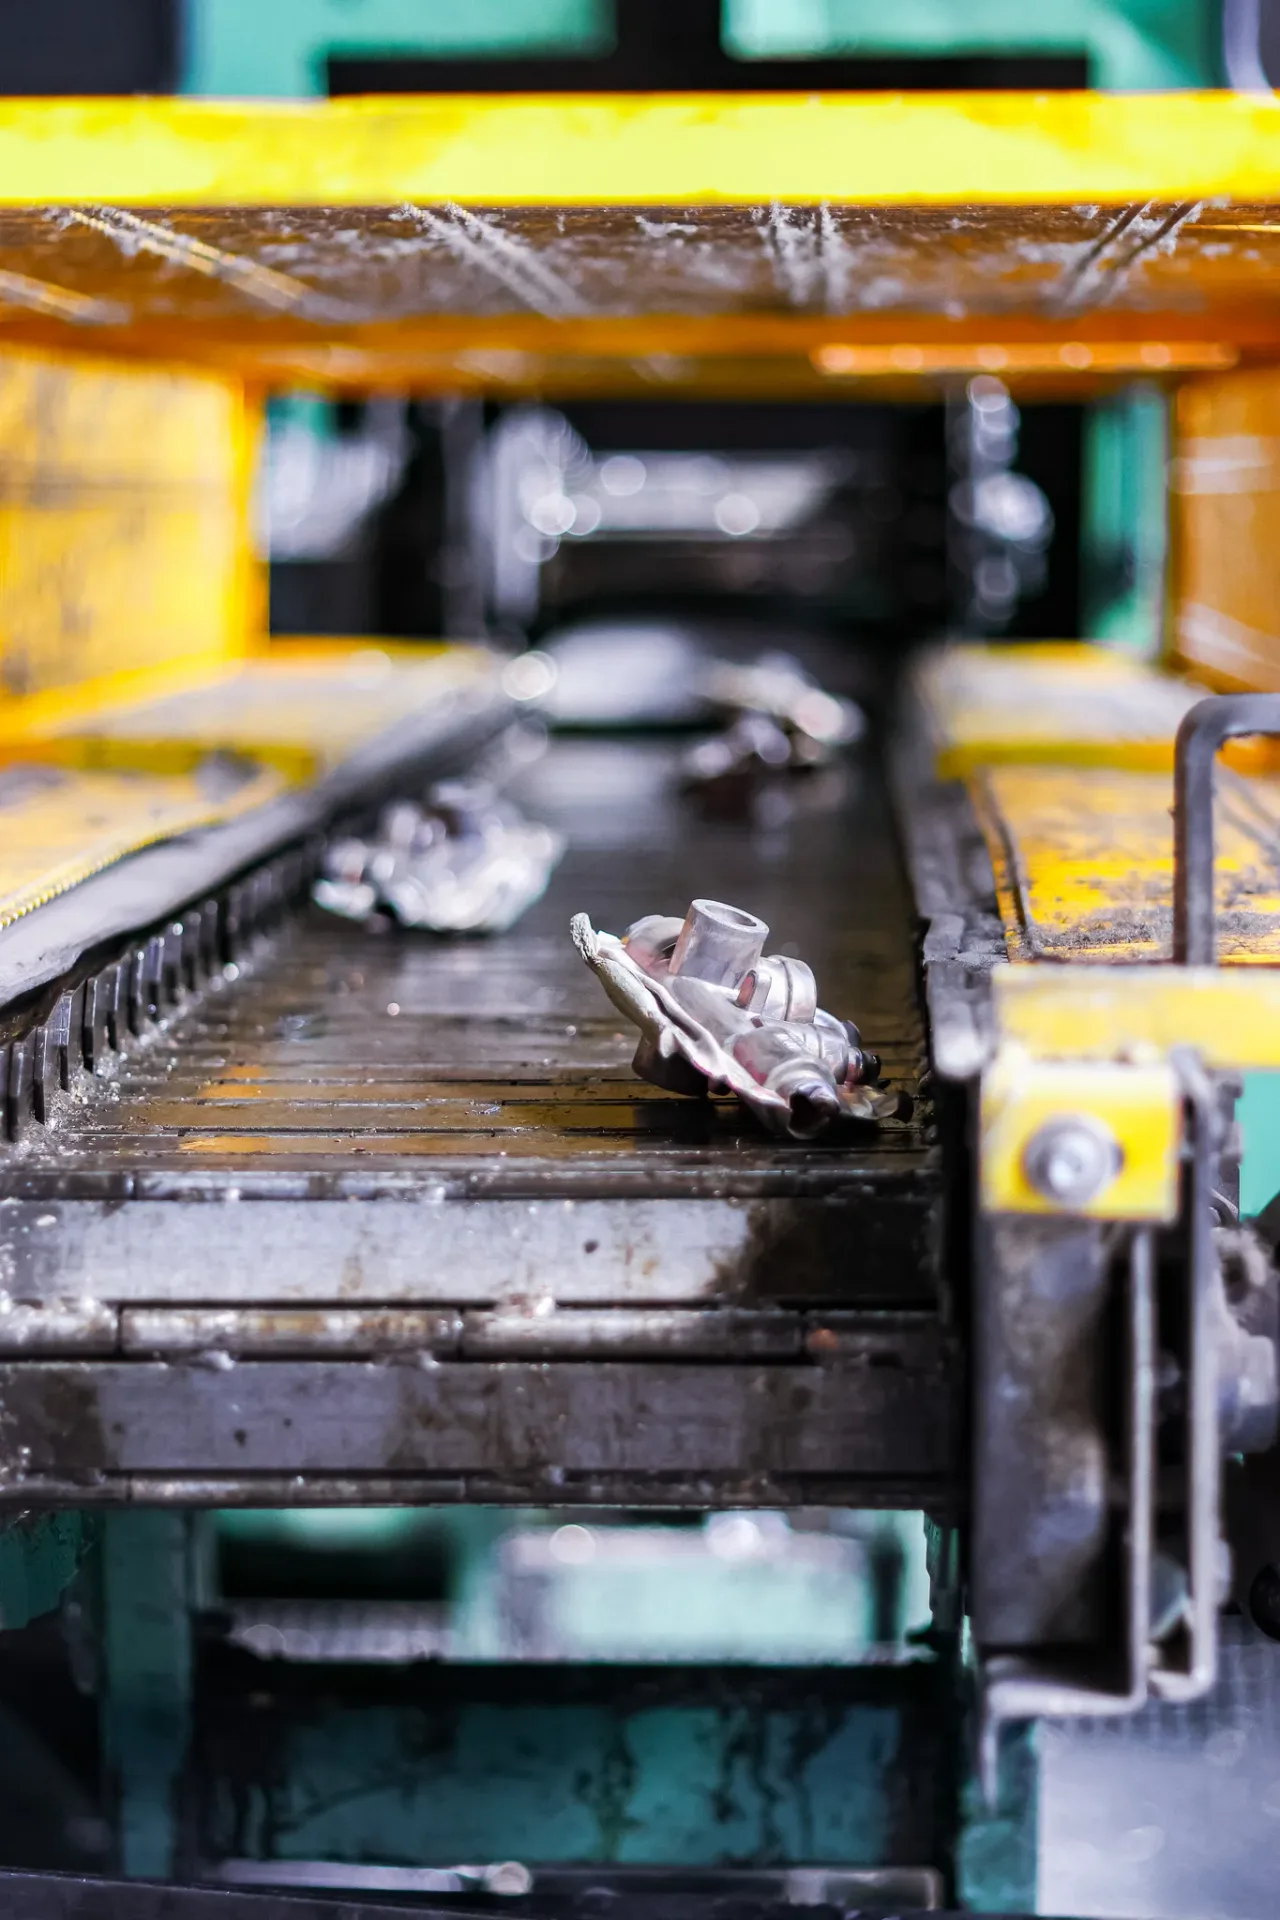
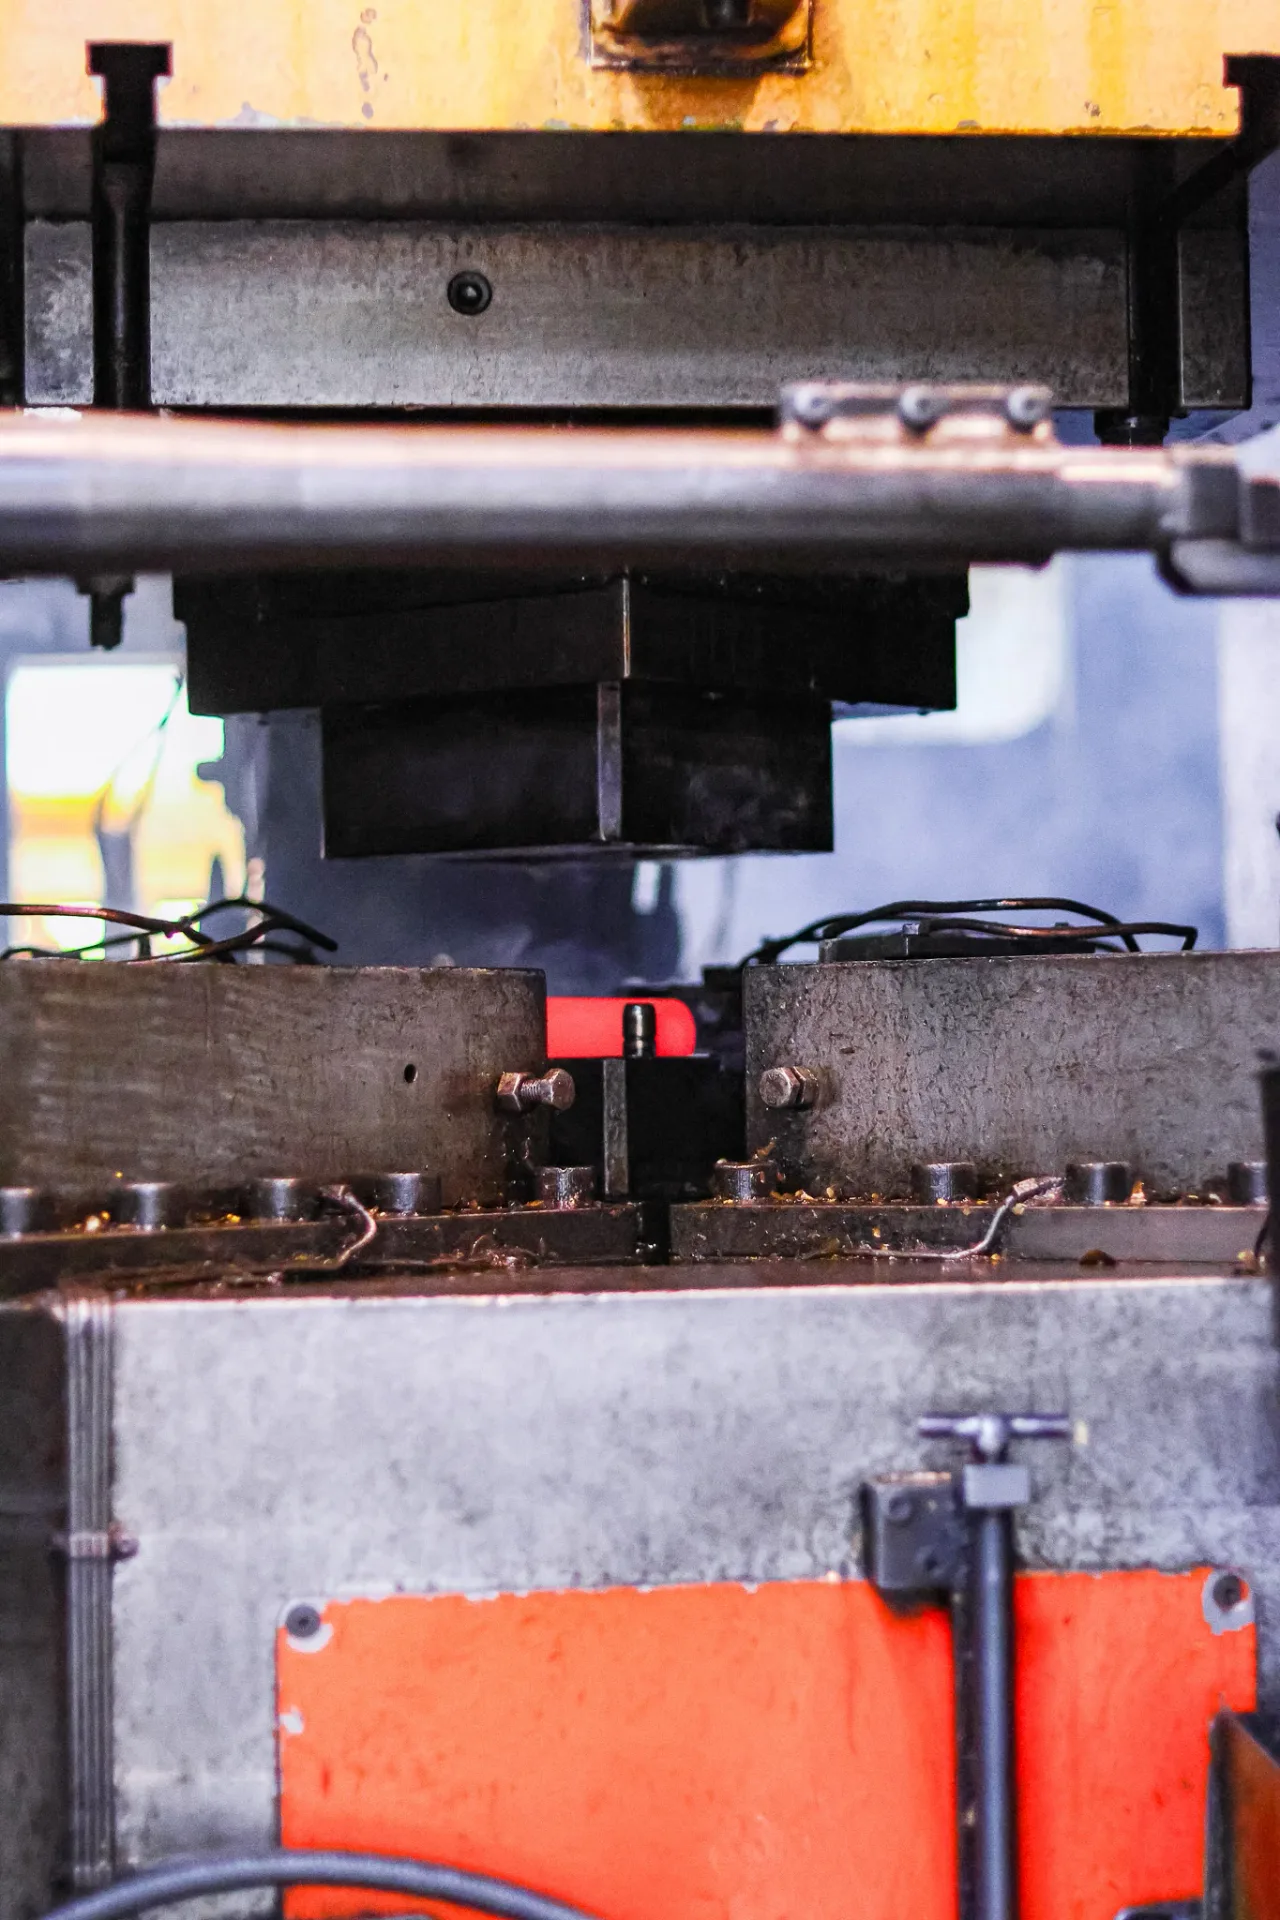
Il metallo incandescente viene stampato a caldo con presse da 300 a 450 tonnellate e bilanciere da 600T, ottenendo la forma finale con elevata resistenza strutturale.
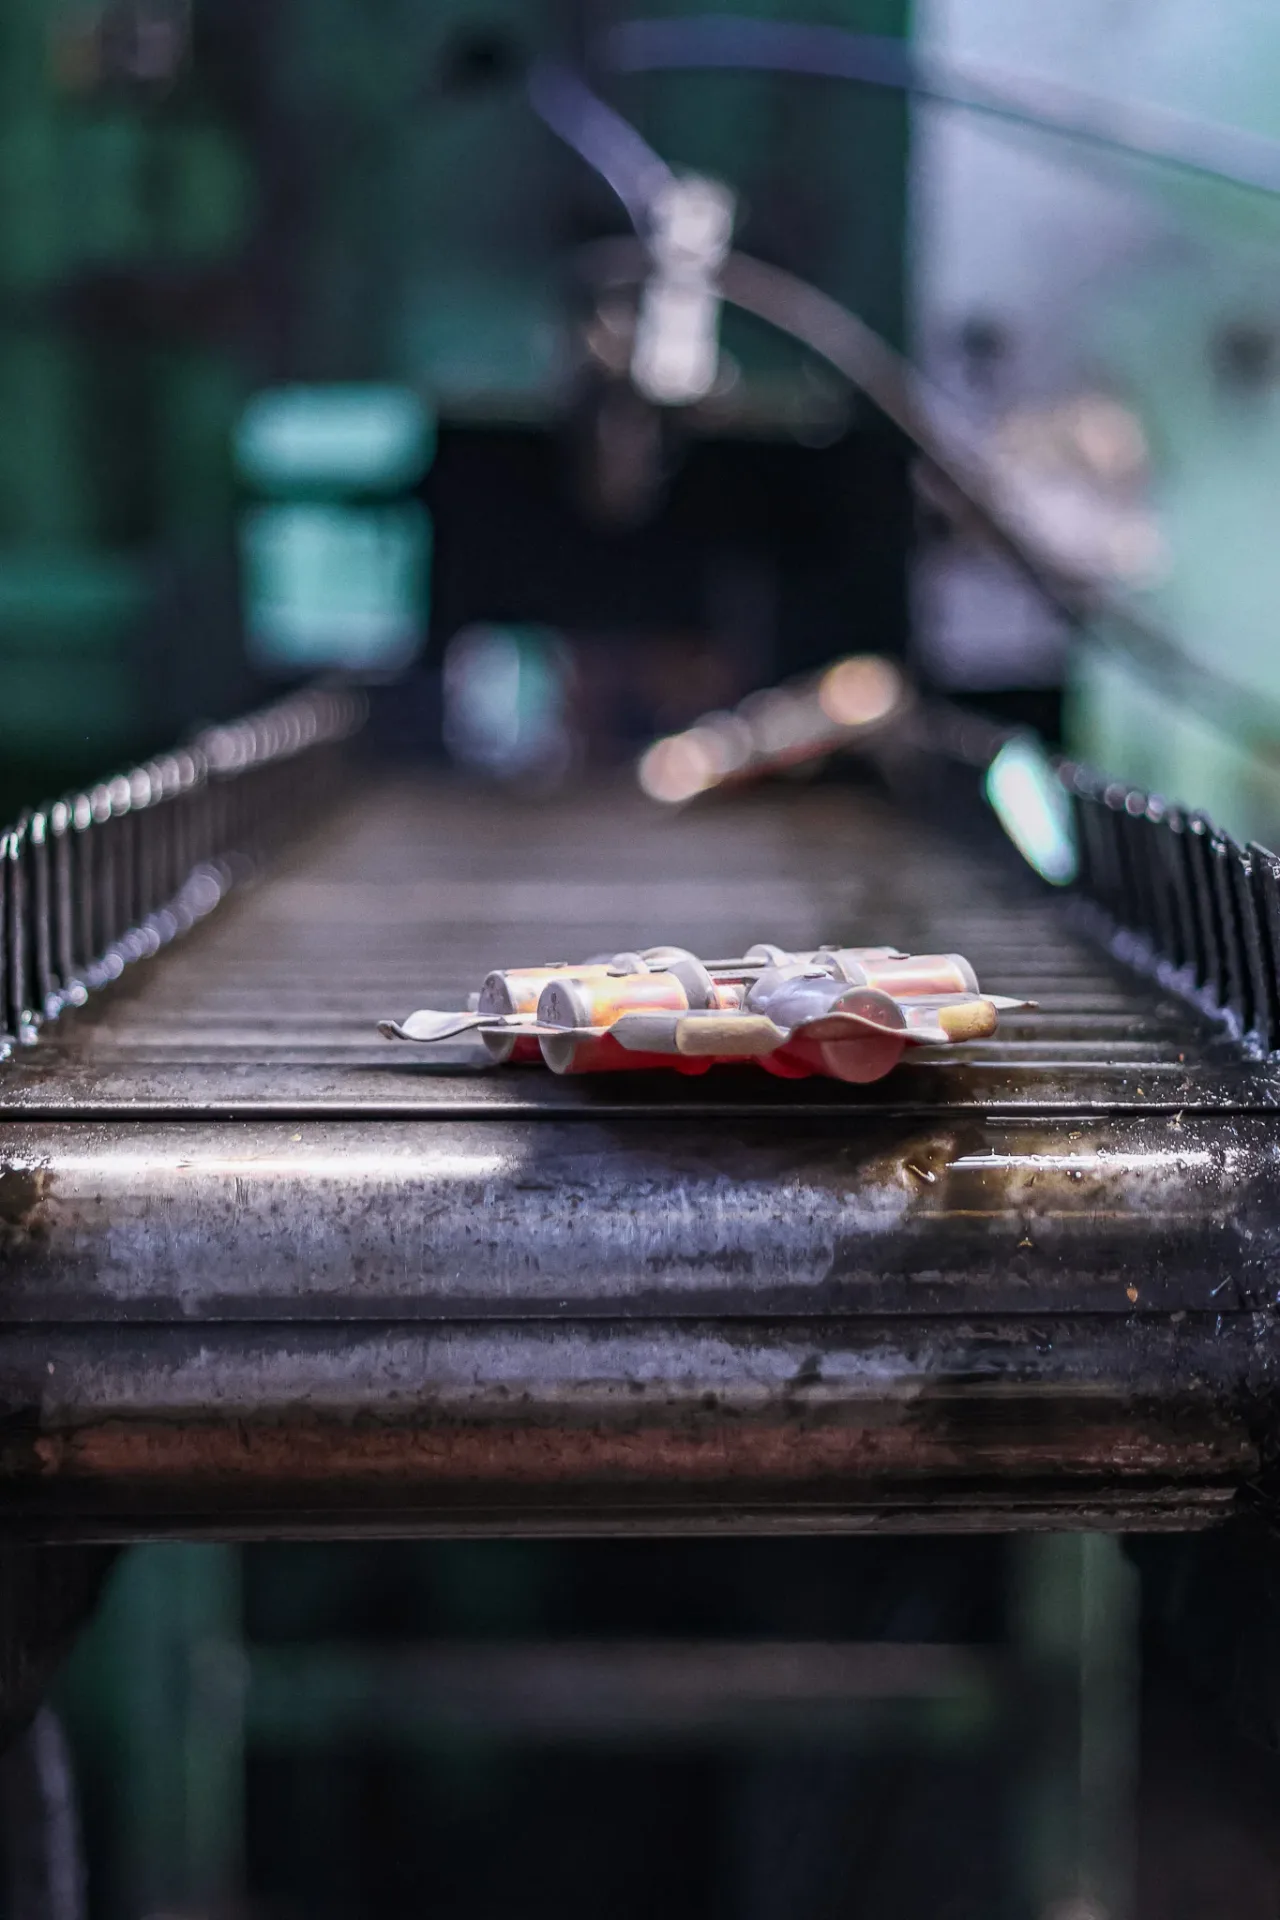
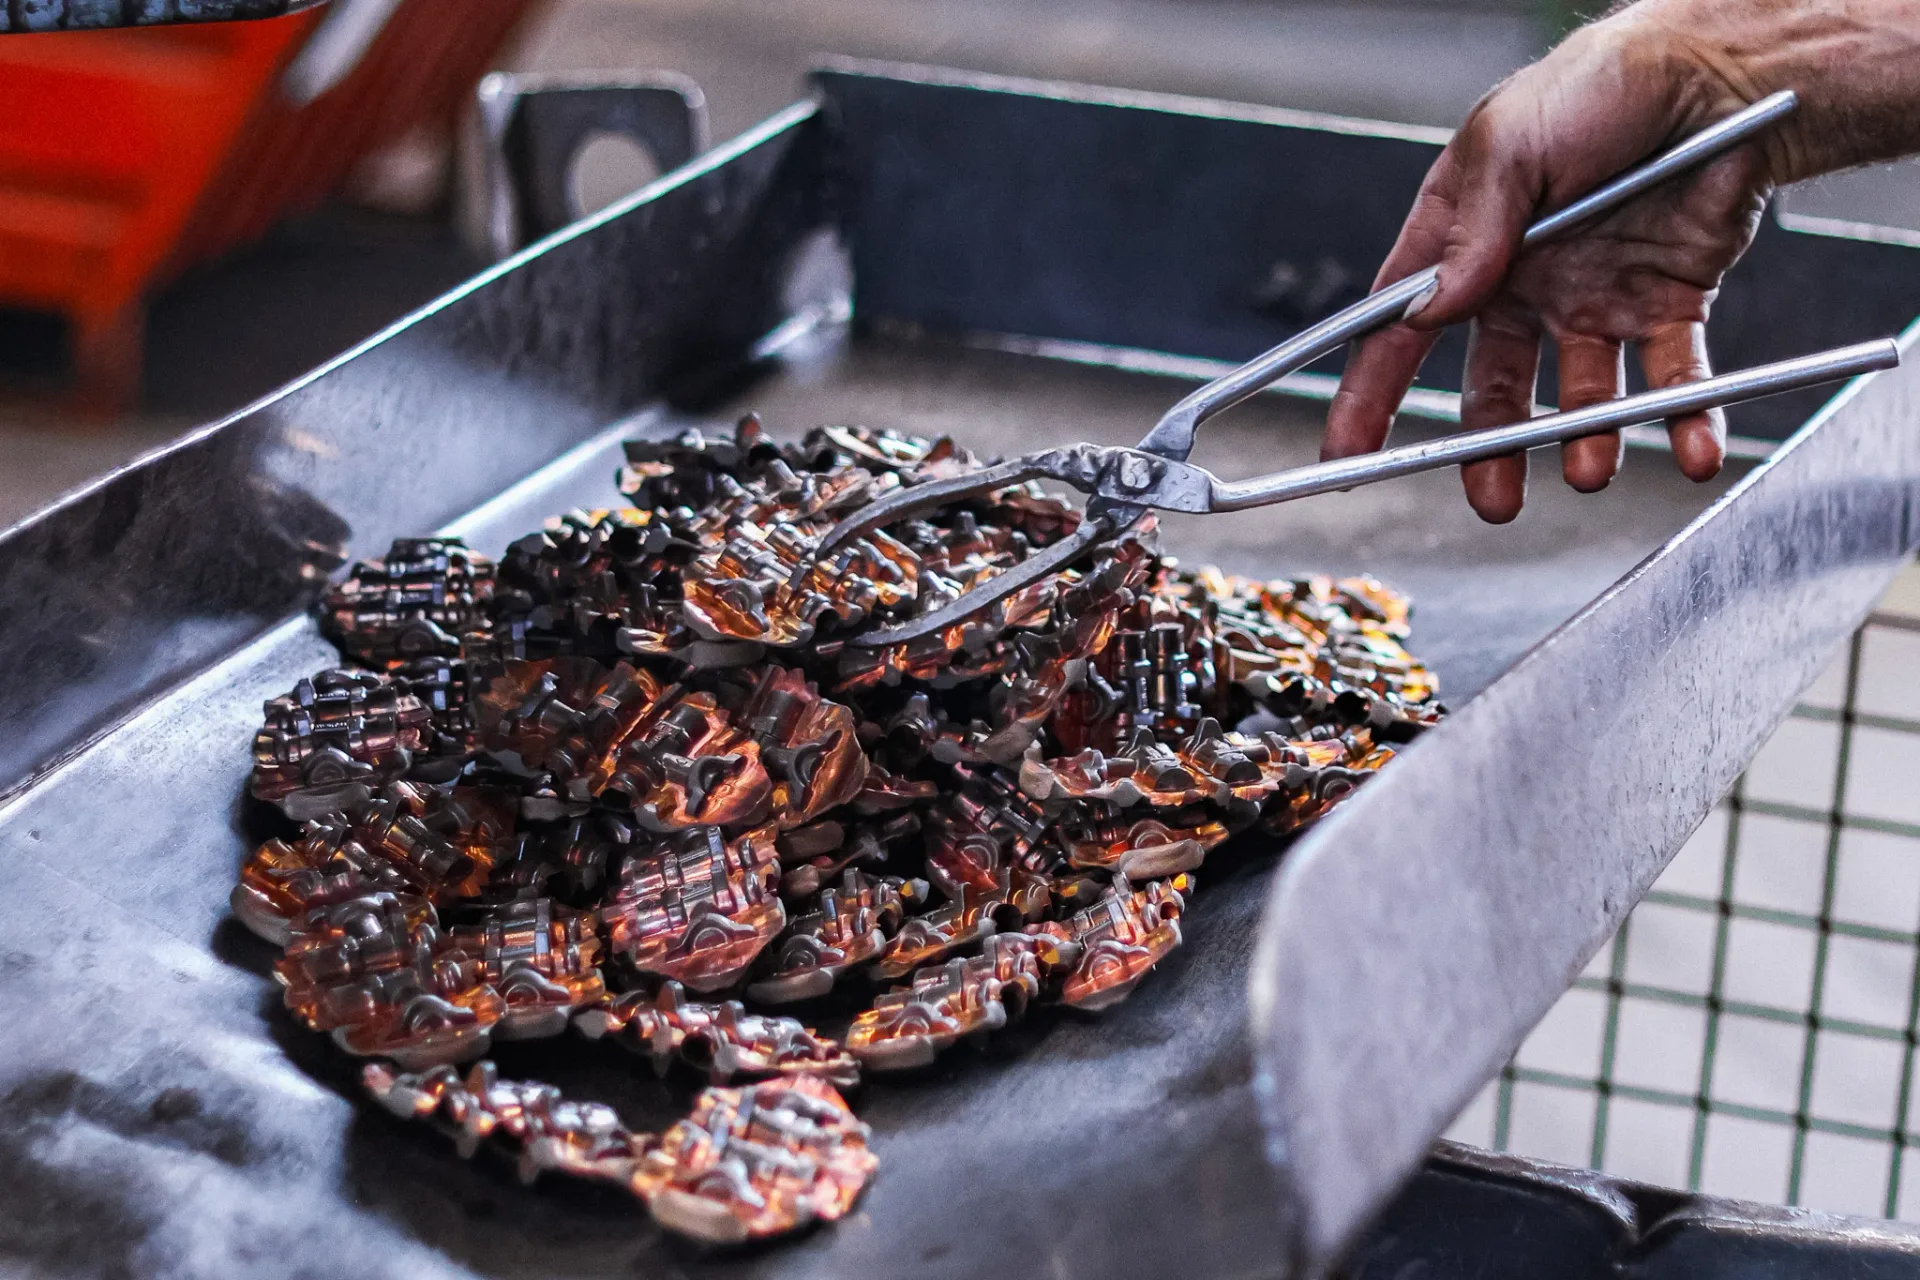
Le bave e le eccedenze di materiale vengono rimosse con tranciatura automatizzata, lasciando il pezzo pulito e dai bordi netti.
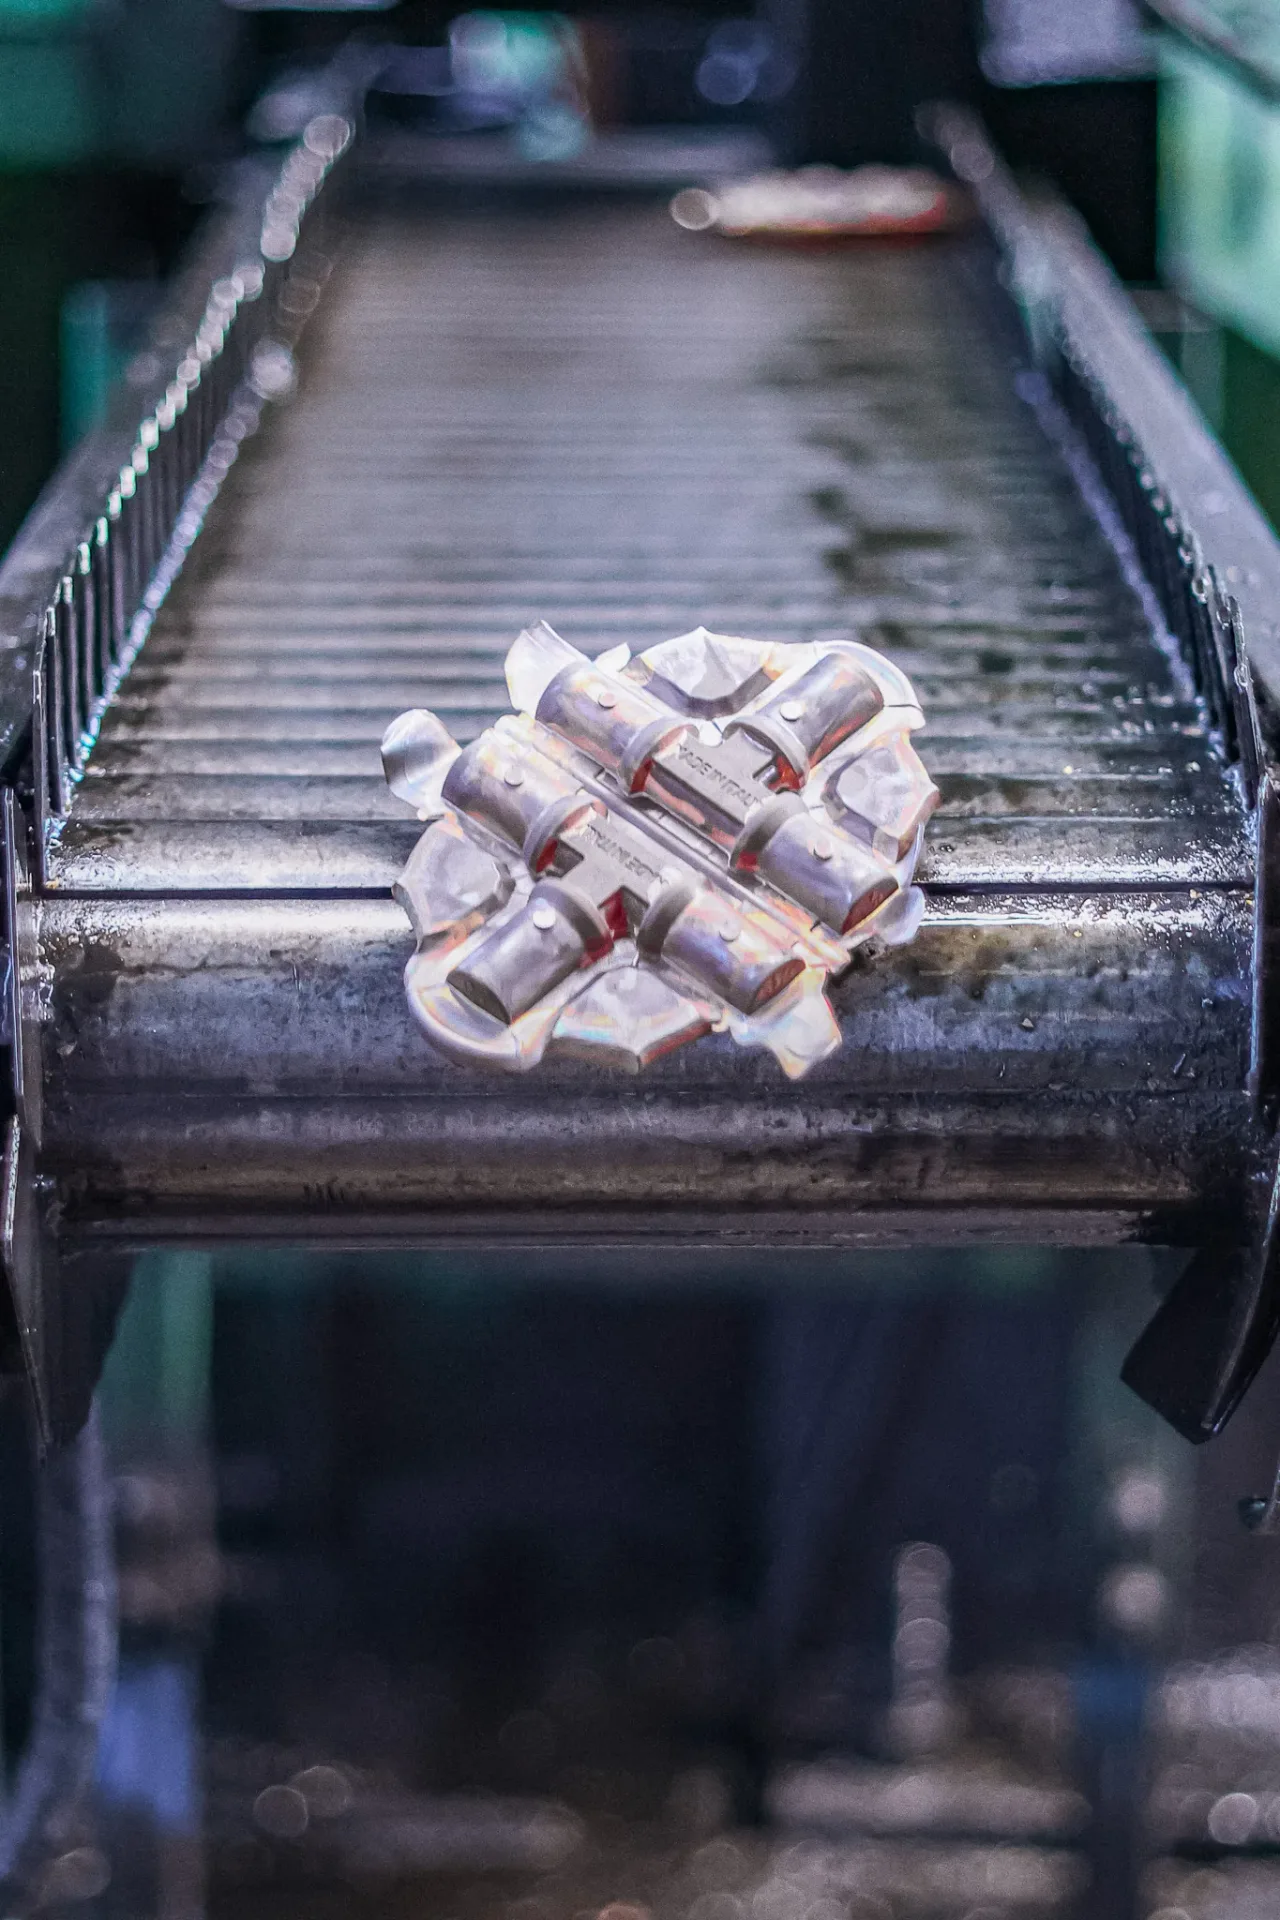
Un trattamento superficiale integrato nel ciclo produttivo elimina ossidi e residui, restituendo una finitura uniforme su tutto il componente.
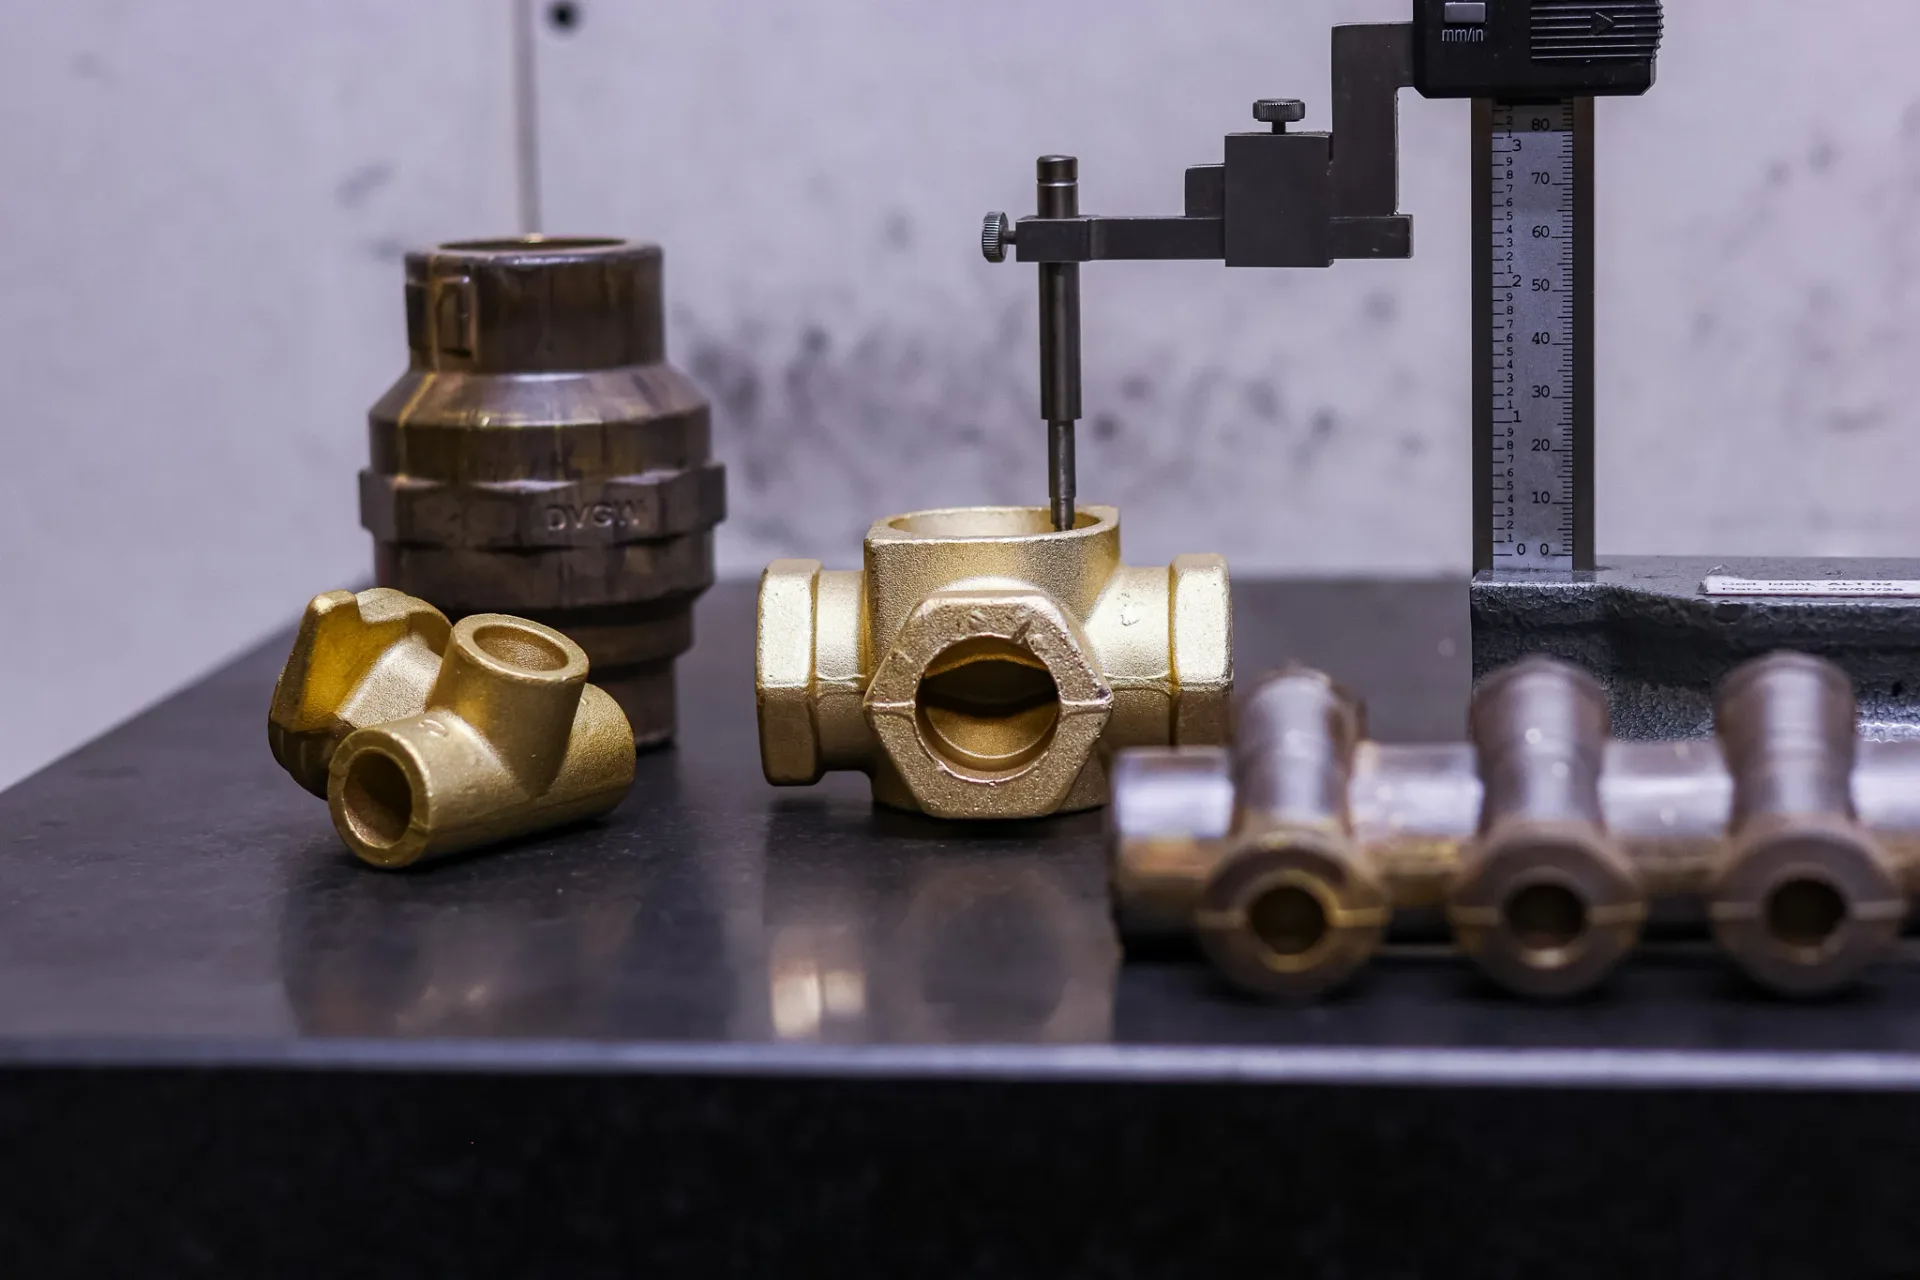
Ogni lotto è verificato con controlli dimensionali e visivi secondo le norme UNI EN ISO 9001, a garanzia di qualità e affidabilità.
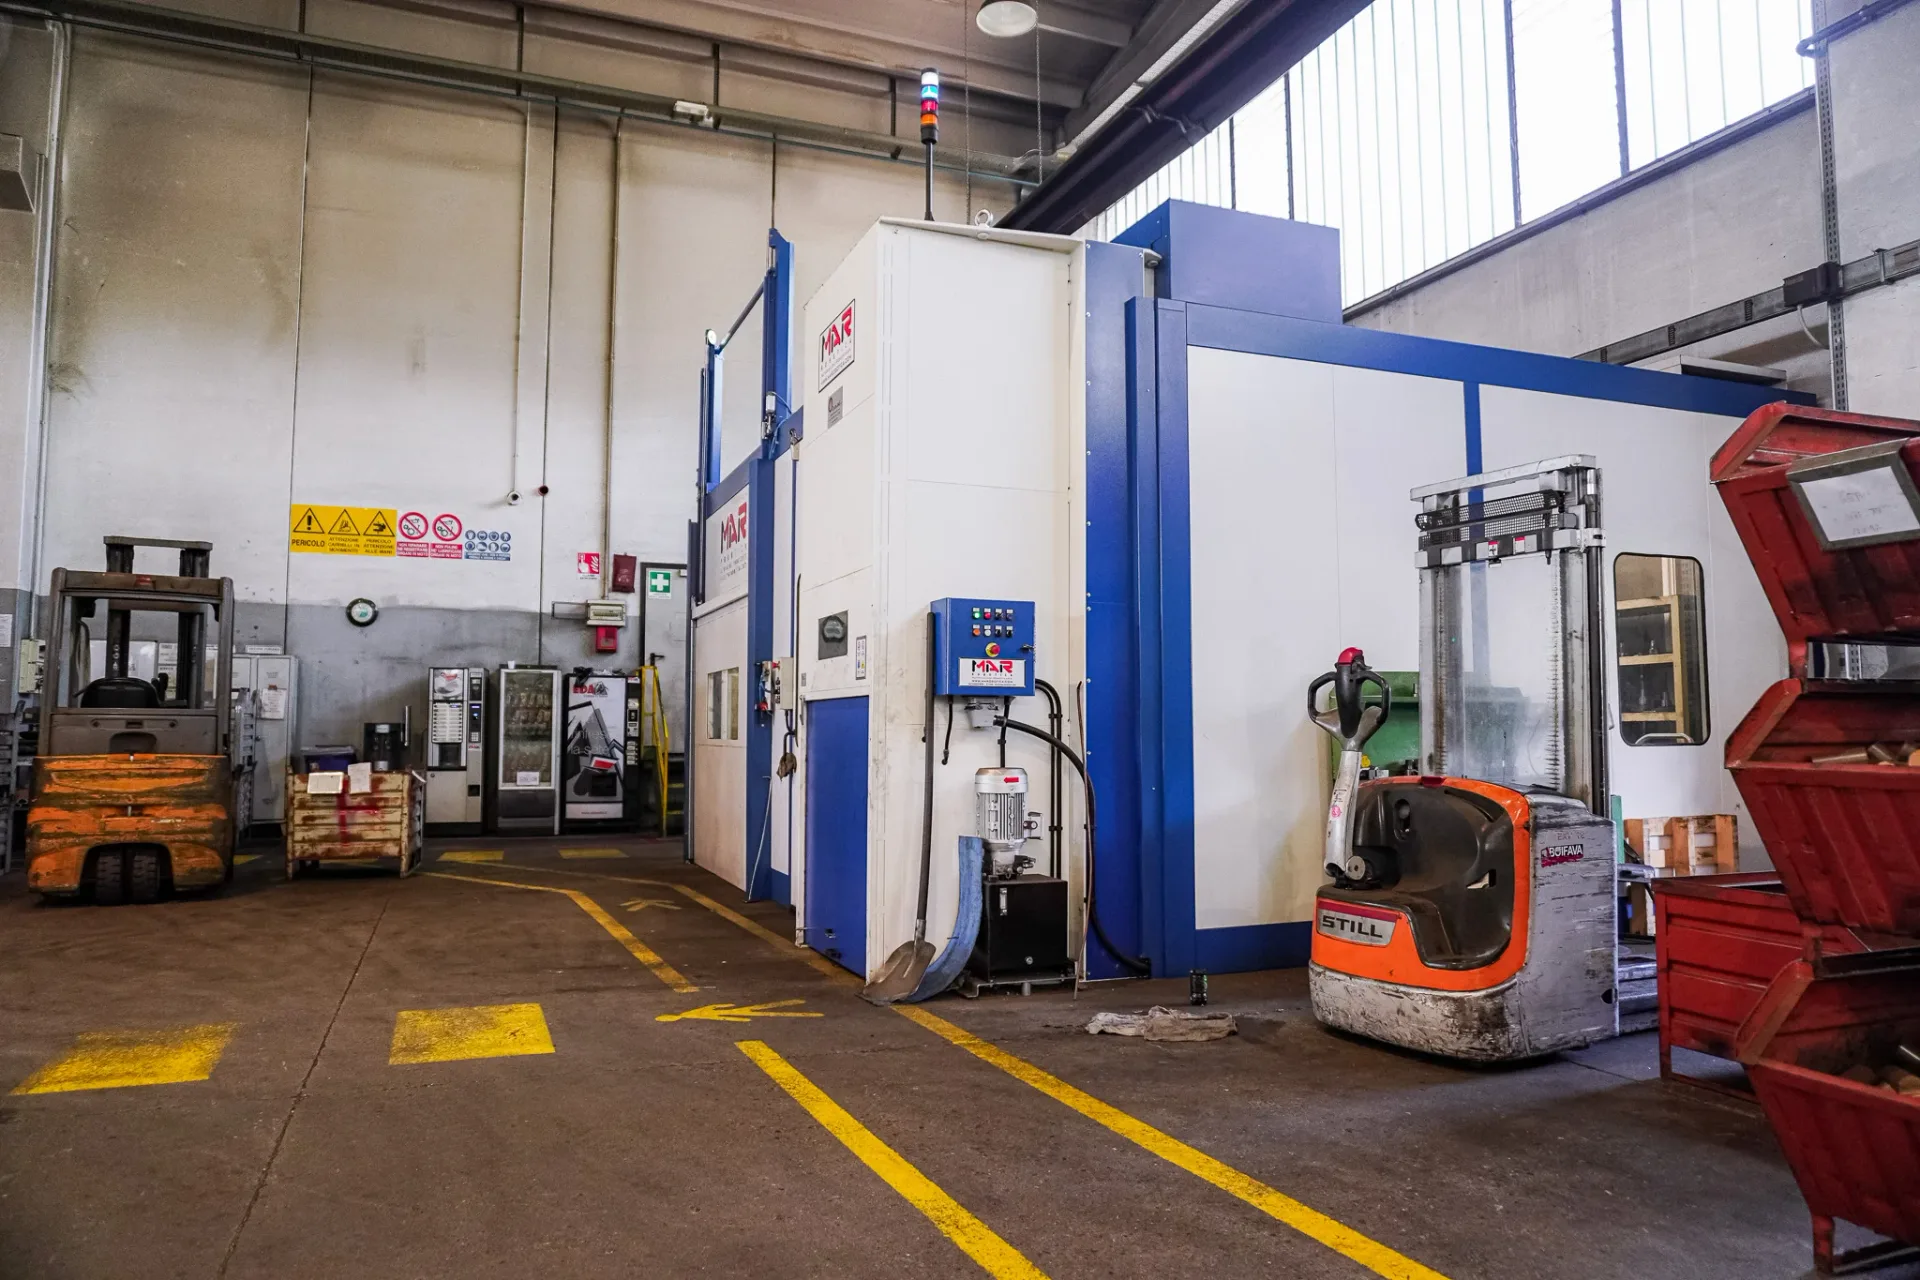
I componenti finiti vengono imballati e spediti con un sistema logistico rapido e flessibile, per consegne puntuali al cliente.
Parco Macchine
In costante ammodernamento dai primi anni 2000. Oltre 5,5 milioni di euro investiti dal 2015 al 2025 in macchinari di ultima generazione.
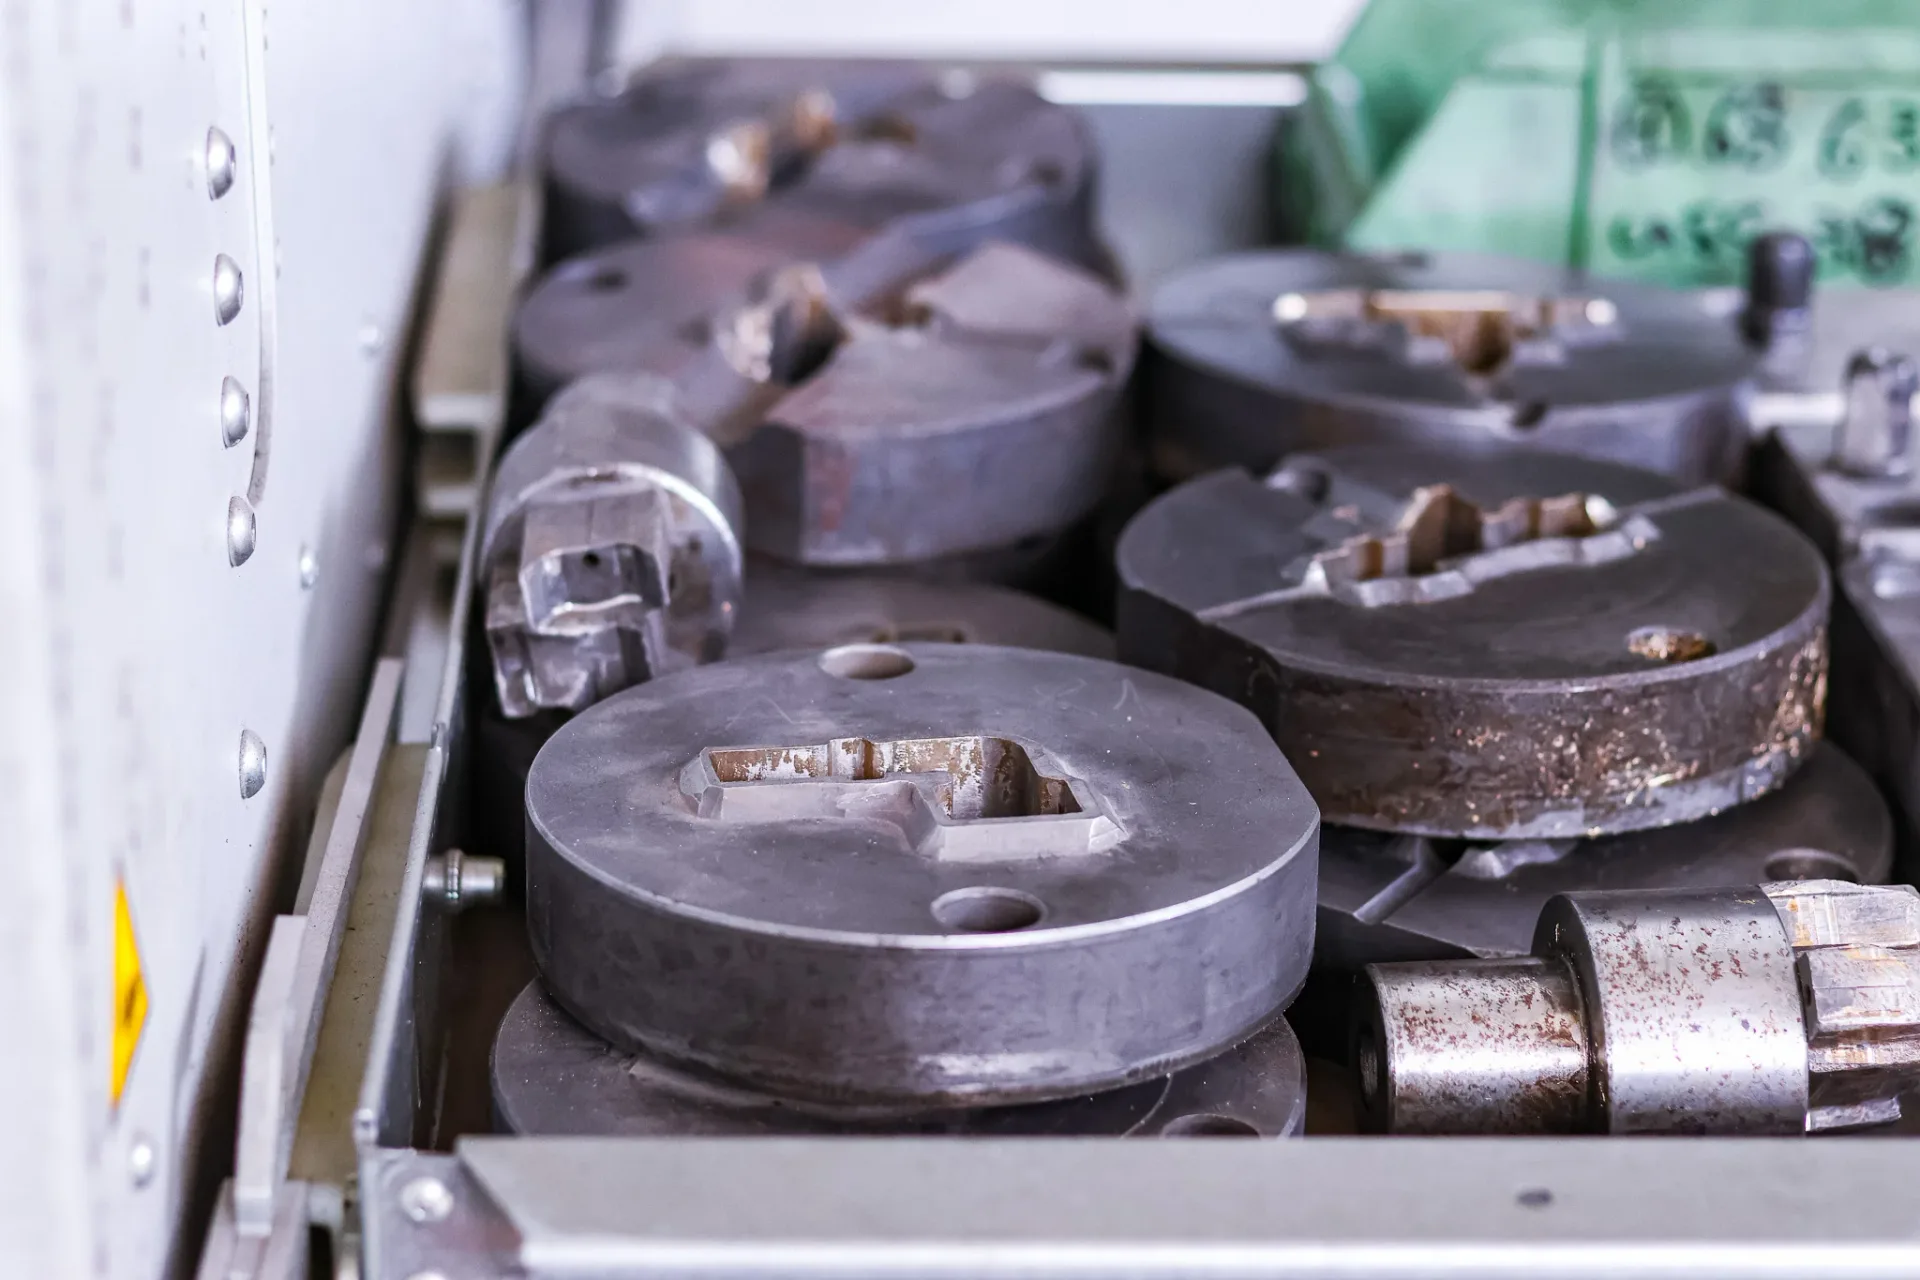
Presse a Forare
Da 300 a 450 tonnellate, automatizzate
Bilanciere 600T
Per stampaggio a caldo dell'ottone
Tranciatura Automatizzata
Reparto sbavatura del prodotto stampato
Taglierine Adige
Taglio diretto della barra estrusa
Impianto Sabbiatura
Integrato nel ciclo produttivo
Magazzini Verticali
Due automatici, oltre 1.900 articoli stoccati
Reparto Meccanica
Preparazione interna delle attrezzature
Depurazione Sotec
Due impianti di abbattimento nebbie oleose
Perché lo stampaggio
a caldo
Struttura compatta
A differenza della fusione, lo stampaggio a caldo elimina le porosità interne: il metallo si compatta sotto pressione, ottenendo un pezzo pieno e omogeneo.
Resistenza meccanica
La deformazione plastica orienta le fibre del materiale seguendo la forma del pezzo, aumentando la resistenza strutturale rispetto ai processi tradizionali.
Tenuta a pressione
L'assenza di porosità rende i componenti ideali per impianti idraulici, gas e riscaldamento, dove la tenuta è un requisito di sicurezza.
Ripetibilità
Presse automatizzate e stampi dedicati garantiscono forma e quote costanti su grandi volumi, con controlli secondo la norma UNI EN ISO 9001.
Materiali
e specifiche
Lavoriamo per i settori più esigenti, dove precisione e affidabilità sono determinanti.
Domande frequenti
Che differenza c'è tra stampaggio a caldo e fusione?
Nella fusione il metallo viene colato liquido negli stampi e può presentare porosità. Nello stampaggio a caldo la barra viene riscaldata e deformata sotto pressione allo stato plastico: il risultato è un pezzo compatto, senza vuoti interni e più resistente.
Producete su disegno del cliente?
Sì. Realizziamo particolari su specifica, sviluppando gli stampi e le attrezzature internamente nel nostro reparto meccanica, secondo il disegno tecnico fornito.
Qual è il peso minimo e massimo lavorabile?
Stampiamo particolari da circa 100 grammi fino a 2,5 kg, coprendo la gran parte delle esigenze di valvolame e raccorderia.
Come viene garantita la qualità?
Ogni lotto è sottoposto a controlli dimensionali e visivi secondo la norma UNI EN ISO 9001, integrati direttamente nel ciclo produttivo.